蓝牙传输MES系统智能化残余扭矩扳手技术方案
一、核心需求与产品定位
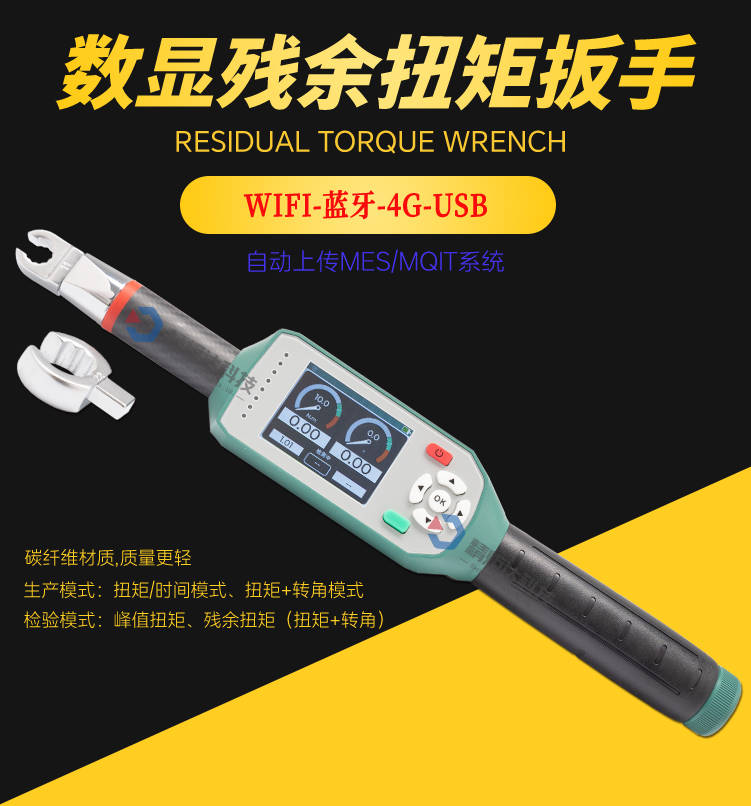
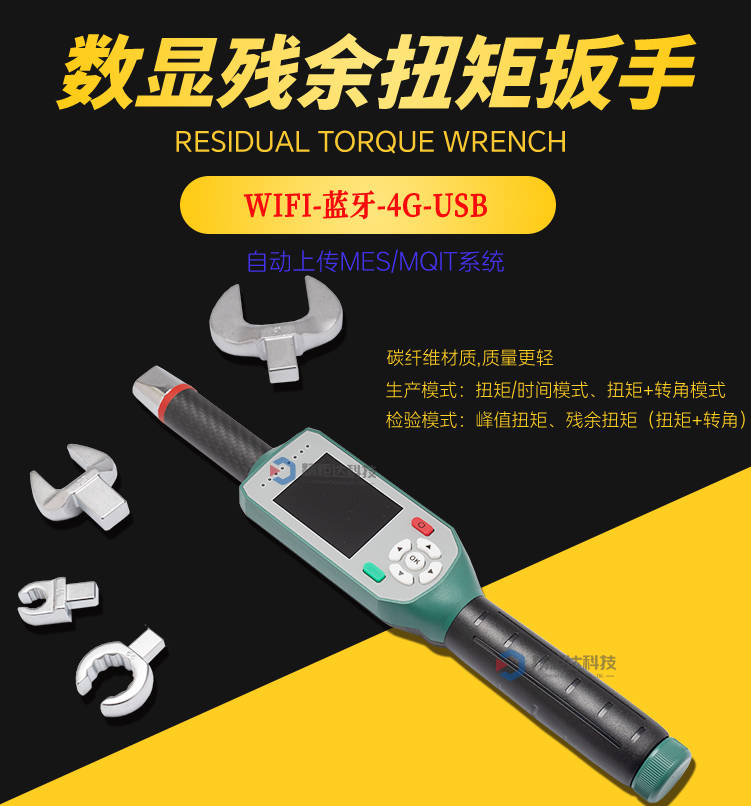
在汽车装配、重型机械制造、航空航天等高端制造领域,螺纹连接的扭矩稳定性直接影响产品整体安全性与使用寿命。传统机械扭矩扳手仅能完成扭矩施工作业,无法记录作业数据,更无法实时同步至制造执行系统(MES),一旦出现扭矩不合格问题,难以追溯作业人员、作业时间与具体扭矩数值,也无法对连接部位的残余扭矩进行长期分析。针对这一行业痛点,结合用户提出的蓝牙传输、MES系统对接、智能化曲线分析需求,我们开发了搭载无线蓝牙传输功能的智能化扭力扳手,可实现残余扭矩实时采集、无线传输至MES系统,并通过曲线图完成角度与力矩的耦合分析,为制造过程的质量管控提供全链路数据支撑。
本产品定位于高端智能制造场景的数字化扭矩作业工具,核心特点可总结为三点:第一,突破传统扳手的信息孤岛限制,通过低功耗蓝牙技术实现扭矩、角度数据的实时传输,无需人工抄录,直接同步至工厂MES系统,满足工业生产过程的可追溯要求;第二,针对残余扭矩检测场景优化传感器精度,可准确捕捉螺纹连接拧紧后的残余应力变化,输出稳定可靠的残余扭矩数值;第三,内置角度传感器,可同时采集拧紧过程中的扭矩变化与角度变化,通过后端算法生成力矩-角度曲线图,帮助工艺人员分析拧紧质量,识别螺栓屈服、滑牙等异常工况。
二、产品整体架构设计
2.1 硬件架构
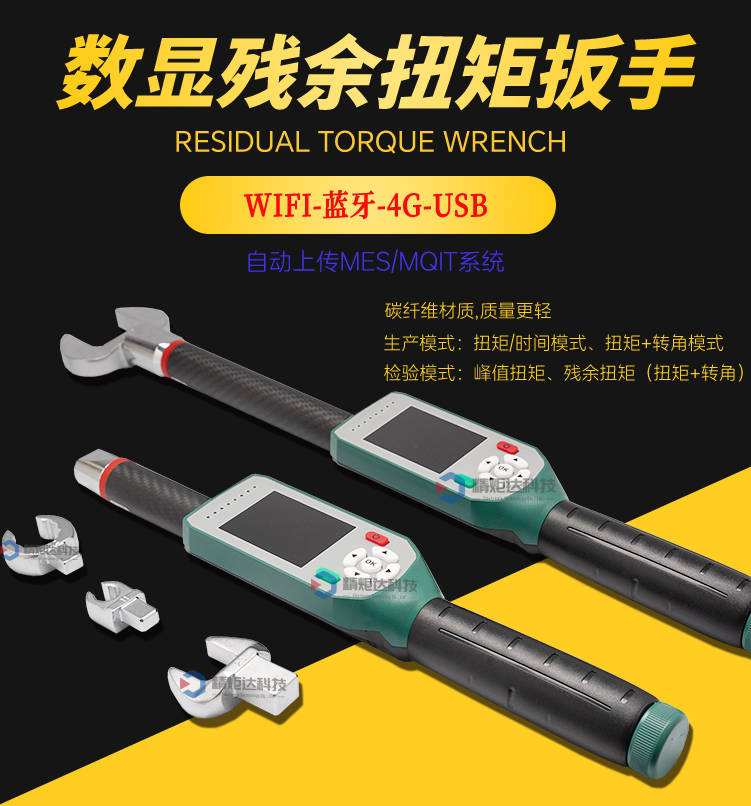
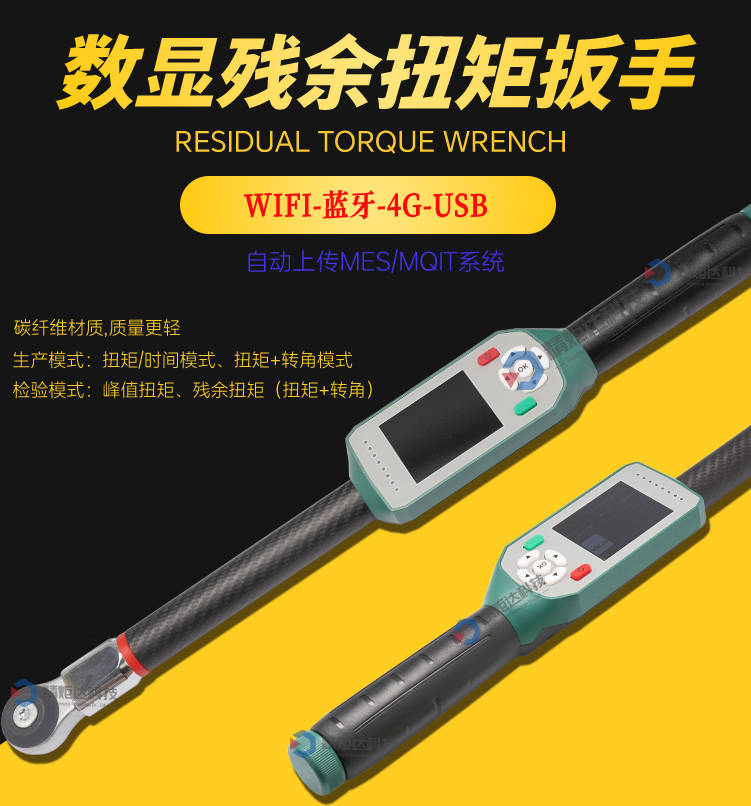
本智能化扭力扳手的硬件部分由五大核心模块组成,各模块功能与选型方案如下:
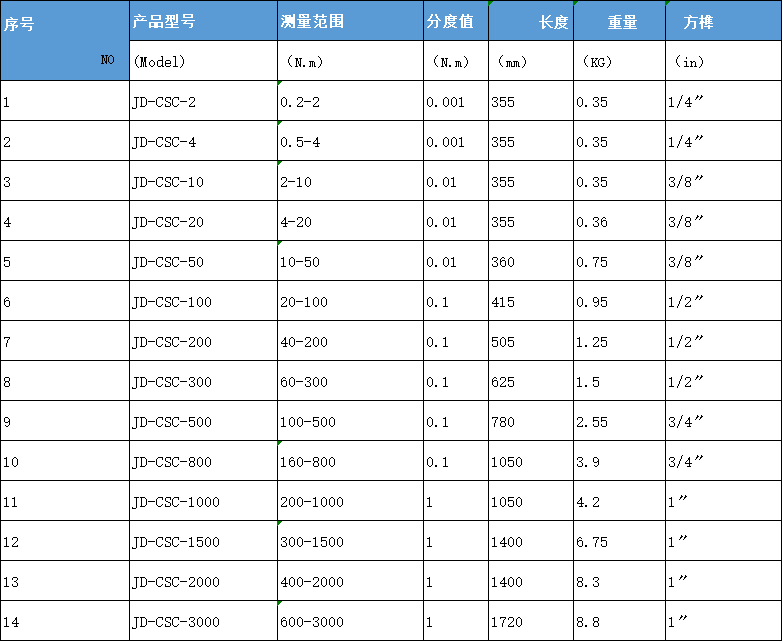
扭矩采集模块:采用高精度应变片式扭矩传感器,测量范围覆盖10N·m至2000N·m,可根据用户需求定制不同量程,测量精度可达±1%FS,满足残余扭矩检测的高精度要求。传感器粘贴于扳手弹性杆位置,通过应变变化将物理扭矩转化为电信号,经24位高精度AD转换器完成模数转换,确保信号采集的准确性。
角度采集模块:内置MEMS高精度陀螺仪与加速度计组合传感器,角度测量精度可达±0.5°,可实时记录拧紧过程中扳手的转动角度,实现扭矩-角度同步采集,为后续的曲线图分析提供数据基础。
蓝牙无线传输模块:采用低功耗蓝牙5.0模块,支持BLE4.2/5.0协议,传输距离可达空旷环境100米,车间遮挡环境下不低于30米,满足绝大多数工厂车间的传输需求。模块支持自动重连功能,一旦传输中断可在信号恢复后自动补传数据,避免数据丢失。同时模块支持自定义蓝牙广播包,可适配不同工厂的网络接入要求。
控制与存储模块:采用低功耗ARM Cortex-M4内核处理器,主频120MHz,具备足够的运算能力处理实时采集的扭矩与角度数据。内置8MB闪存,可离线存储不少于10万条作业数据,当蓝牙连接断开时自动存储数据,连接恢复后批量上传至MES系统。
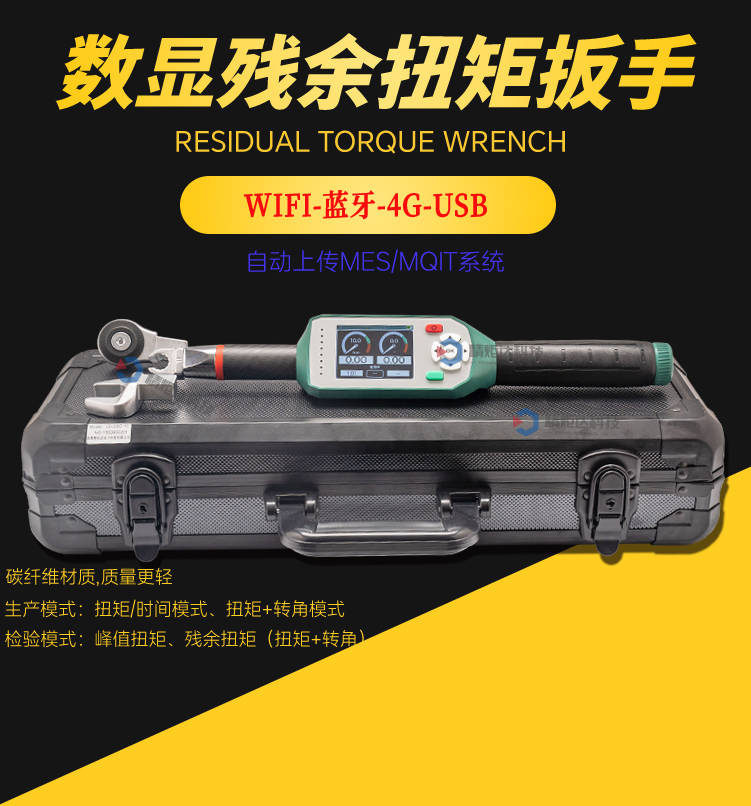
供电与交互模块:采用2000mAh可充电锂电池,单次充满电可支持连续作业8小时以上,待机时间超过30天。配备1.3寸OLED显示屏,可实时显示当前扭矩、角度、连接状态等信息,同时配置三个物理按键,可完成参数设置、清零、数据确认等操作。
2.2 软件架构
软件架构分为三层,分别是设备端嵌入式软件、移动端/网关适配软件、MES系统对接层,具体结构如下:
设备端嵌入式软件:负责完成传感器数据采集、数据预处理、本地存储与蓝牙传输功能,内置扭矩校准算法、温度补偿算法,可消除环境温度变化对扭矩测量精度的影响,保证不同工况下的数据准确性。同时内置异常数据识别功能,可对超量程、传感器故障等异常情况进行报警提示。
网关适配层:对于不支持直接蓝牙接入的MES系统,可通过工业网关完成数据转发,网关支持以太网、Wi-Fi等多种工厂网络接入方式,可将蓝牙扳手上传的数据统一整理后通过OPC UA、Modbus TCP等工业协议转发至MES系统。也可配套手机APP,支持现场作业人员通过手机完成数据查看、参数设置、导出Excel等操作。
MES系统对接层:支持多种对接方式,包括API接口对接、数据库直连、WebSocket实时推送等,可根据用户现有MES系统的接口规范定制开发对接方案。数据上传格式支持JSON、XML等主流格式,可同步的信息包括作业人员ID、工位编号、工件编号、扭矩数值、角度数值、作业时间、残余扭矩检测结果等。
展开全文
三、核心功能说明
3.1 蓝牙无线传输功能
本产品的蓝牙传输功能针对工业场景做了多项优化,具体特点如下:第一,低功耗设计,采用蓝牙5.0低功耗方案,在保证传输稳定的前提下最大限度降低功耗,延长电池使用时间;第二,实时传输与断点续传结合,正常工作状态下每10ms上传一次数据,实现拧紧过程数据的实时同步,若蓝牙连接中断,设备自动将数据存储在本地闪存,连接恢复后按照时间顺序自动补传所有未上传数据,不会造成数据丢失;第三,多设备并行接入支持,单个网关可同时连接不少于20台蓝牙扭矩扳手,满足多工位同时作业的需求。
传输的数据内容可根据用户需求定制,默认传输内容包括:扳手ID、作业人员工号、工件条码编号、工位编号、拧紧开始时间、拧紧结束时间、最终扭矩值、残余扭矩值、拧紧最大扭矩、拧紧总角度、过程中每一个时间节点的扭矩与角度数据,满足MES系统对过程数据全采集的要求。
3.2 残余扭矩检测功能
残余扭矩是指螺栓拧紧完成并经过应力释放后最终保留在螺纹连接中的扭矩,是衡量螺纹连接质量的核心指标之一,传统扭矩扳手无法准确检测残余扭矩,本产品针对残余扭矩检测做了专门优化:通过高精度传感器采集螺栓再次转动瞬间的启动扭矩,结合工艺预设的拧紧系数,准确计算出当前螺纹连接的残余扭矩数值,测量误差不超过±2%,满足工业检测标准要求。检测完成后,残余扭矩数据会自动标记,并同步传输至MES系统,与初始拧紧数据关联存储,方便后续质量追溯与分析。
3.3 力矩-角度曲线图分析功能
本产品可同时采集拧紧过程中每个时间节点的扭矩值与转动角度值,通过后端系统生成力矩-角度曲线图与扭矩-时间曲线图,帮助工艺人员从多个维度分析拧紧质量,具体分析能力包括:
拧紧过程阶段分析:完整覆盖螺栓拧紧的贴合阶段、弹性拧紧阶段、屈服阶段,通过曲线图可清晰识别不同阶段的斜率变化,判断螺栓是否进入屈服阶段,识别欠拧、过拧等不合格工况。
异常工况识别:通过曲线图的异常波动可识别滑牙、错牙、螺栓断裂、垫片缺陷等异常问题,例如滑牙工况会出现在扭矩达到一定数值后突然下降,角度快速增加的特征,在曲线图上可清晰呈现,系统可自动识别异常并发出报警。
残余扭矩变化分析:对于残余扭矩复测场景,多次测量的残余扭矩数值可生成变化曲线图,帮助工艺人员分析螺栓连接应力随时间的变化规律,优化初始拧紧工艺参数。
曲线图可在MES系统中直接查看、导出,支持放大、缩小、查看具体坐标点数值等操作,也可导出为图片格式保存到质量报告中。
四、与MES系统的对接方案
本产品支持多种主流MES系统的对接,对接方案可根据用户实际情况选择,常见对接方式如下:

对接完成后,MES系统可实现以下功能:第一,对每一次扭矩作业进行数据存档,支持按照工件编号、作业人员、工位、时间、扭矩范围等多维度查询,实现扭矩作业的全流程可追溯;第二,对不合格扭矩数据自动报警,当扭矩超出工艺要求范围时,MES系统自动记录不合格信息,并推送提醒给质量管理人员,避免不合格工件流入下一道工序;第三,汇总分析所有工位的扭矩数据,生成质量统计报表,为工艺优化提供数据支撑;第四,结合残余扭矩数据,长期跟踪螺栓连接的质量变化,为产品设计优化提供依据。
五、典型应用场景
5.1 汽车整车装配线
在汽车发动机、底盘、动力总成等关键部位的螺纹连接,要求必须记录每一个螺栓的拧紧扭矩,并且定期进行残余扭矩复测。本智能化扭矩扳手可直接将每一个螺栓的拧紧数据、残余扭矩复测数据通过蓝牙传输至汽车工厂的MES系统,实现每台车每颗螺栓的数据可追溯,满足IATF16949质量管理体系对可追溯性的要求。同时通过力矩-角度曲线图分析,可识别螺栓拧紧过程中的异常,提前规避质量风险。
5.2 风电装备装配
风电装备的大型法兰连接对螺栓扭矩一致性要求极高,并且需要定期抽检残余扭矩评估连接稳定性。本产品可在现场完成残余扭矩检测,数据实时传输至工厂MES系统,无需人工记录,避免人工误差,同时可生成所有螺栓的扭矩分布曲线图,帮助安装人员评估整体装配质量。
5.3 航空航天零部件装配
航空航天领域对螺纹连接的扭矩精度要求极高,需要完整保留拧紧过程的所有数据,本产品可采集过程中每一个节点的扭矩与角度数据,生成完整的过程曲线图,存储在MES系统中,满足航空航天领域极高的质量追溯要求。
六、产品优势总结
相较于传统机械扭矩扳手与普通数显扭矩扳手,本产品具备以下核心优势:
数字化:所有作业数据自动存储并上传至MES系统,彻底消除人工抄录误差,实现扭矩作业全流程可追溯,满足智能制造对生产数据采集的要求。
专业化:针对残余扭矩检测场景做了算法优化,测量精度更高,结果更可靠,满足高端制造对残余扭矩检测的要求。
智能化:支持扭矩-角度同步采集与曲线图分析,可自动识别异常拧紧工况,帮助工艺人员优化拧紧工艺,提前发现质量问题。
灵活性:支持多种MES对接方式,可适配不同工厂的现有系统,改造难度低,部署快,无需对现有生产流程做大规模调整。